Artykuł sponsorowany
Od blachy do modułu — jak hala decyduje o jakości sekcji okrętowych
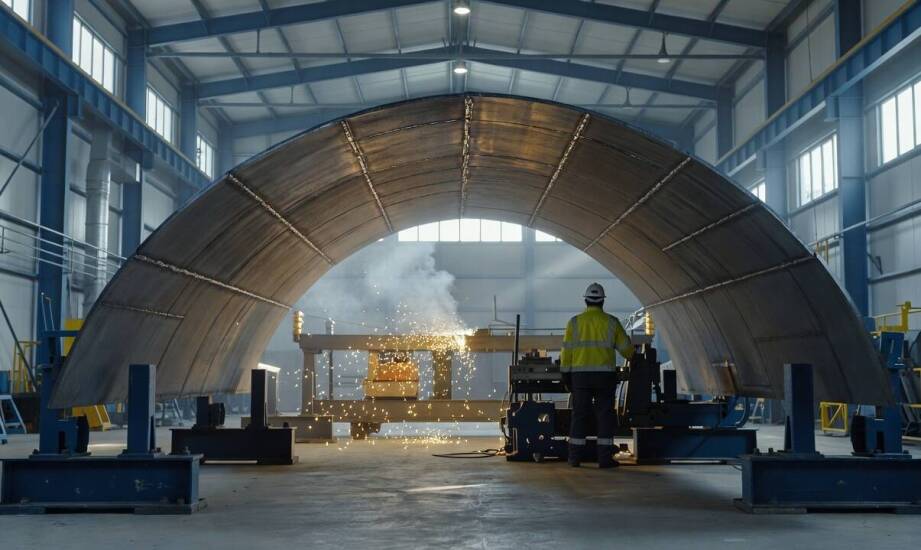
Prefabrykacja dużych modułów okrętowych wymaga zupełnie innej logiki niż standardowa produkcja budowlanych konstrukcji stalowych. Wynika to z ogromnej skali elementów, ich skomplikowanej geometrii przestrzennej oraz niezwykle rygorystycznych tolerancji montażowych. W nowoczesnej budowie statków dominuje metoda blokowa. Poszczególne sekcje kadłubowe powstają w tym systemie równolegle w zamkniętych halach produkcyjnych. Dopiero gotowe i wyposażone bloki trafiają na pochylnię lub do suchego doku. Takie podejście drastycznie skraca czas zajętości najdroższej infrastruktury stoczniowej. Prawidłowe zespawanie konstrukcji poza dokiem ułatwia też zachowanie idealnego kształtu hydrodynamicznego. Tradycyjne hale magazynowe czy ramy mostowe tolerują pewne odchylenia wymiarowe. Błędy popełnione podczas prefabrykacji sekcji okrętowej prowadzą natomiast do ogromnych problemów z pasowaniem poszyć, co generuje kosztowne poprawki i opóźnia klasyfikację całej jednostki.
Przygotowanie materiałów i kontrola odkształceń
Pierwszym etapem prac decydującym o jakości końcowego spasowania modułów jest precyzyjne przygotowanie hutniczych materiałów wyjściowych. Dokładne cięcie grubych blach oraz profili usztywniających musi uwzględniać naddatki skurczowe. Kluczowe znaczenie ma odpowiednie ukosowanie krawędzi pod przyszłe spoiny. Perfekcyjnie przygotowany rowek spawalniczy umożliwia pełne przetopienie materiału i minimalizuje ryzyko pęknięć. Wszelkie niedokładności na etapie pasowania blach wymuszają stosowanie nadmiernych sił dociskowych. Generuje to niebezpieczne naprężenia wewnętrzne jeszcze przed zajarzeniem łuku.
Poważnym wyzwaniem technologicznym pozostaje opanowanie odkształceń kątowych i skurczowych, które powstają na skutek intensywnych cykli cieplnych. Właściwa stabilizacja wymiarowa przy użyciu sztywnych przyrządów spawalniczych utrzymuje rygorystyczną geometrię sekcji aż do momentu ostygnięcia spoin. Konstrukcję mocuje się w specjalnych łożach, a sam proces łączenia prowadzony jest zazwyczaj od środka bloku na zewnątrz. Stosuje się także metodę spawania z naprzemiennych stron. Regularna kontrola geometrii za pomocą precyzyjnych pomiarów laserowych lub dedykowanych szablonów pozwala inżynierom wychwycić odchylenia na tyle wcześnie, aby skutecznie skorygować krzywiznę.
Organizacja prac w hali i rola dokumentacji
Logistyka operacji wewnątrz hali produkcyjnej wymaga płynnego podziału przestrzeni na strefy cięcia, montażu wstępnego podzespołów oraz właściwego łączenia dużych bloków. Prowadzona w takich warunkach prefabrykacja kadłubów statków odbywa się niezależnie od warunków atmosferycznych, co gwarantuje stabilność procesu. Wydzielone stanowiska pozwalają na jednoczesne prowadzenie prac przez grupy monterów i spawaczy. W ten obieg produkcyjny włączane są chętnie wyspecjalizowane podmioty zewnętrzne. Spółka WELD-PRO dysponuje własnym zapleczem produkcyjnym i zatrudnia wykwalifikowaną kadrę certyfikowanych spawaczy, przejmując od stoczni część ciężaru budowy konstrukcji wielkogabarytowych. Posiadanie odpowiednio wyposażonej bazy uwalnia głównych wykonawców od wąskich gardeł technologicznych.
Skuteczne zarządzanie budową skomplikowanego bloku opiera się na bezbłędnym śledzeniu setek pojedynczych detali. Szczegółowa dokumentacja warsztatowa określa dokładne parametry cięcia, numery wytopów materiału oraz kolejność montażu. Każde usztywnienie czy element poszycia otrzymuje unikalne oznaczenie zgodne z rysunkami konstrukcyjnymi. Prowadzone na bieżąco odbiory międzyoperacyjne ograniczają ryzyko nawarstwiania się błędów wymiarowych. Wyniki badań nieniszczących oraz protokoły pomiarowe podlegają archiwizacji, co ułatwia ostateczny odbiór sekcji przez towarzystwo klasyfikacyjne. Tak uporządkowany proces sprawia, że podczas łączenia gotowych bloków na pochylni nie występują nagłe problemy pasowania.
Warunki decydujące o przewidywalności procesu
Płynność i terminowość dostaw dużych modułów na główny plac budowy zależy bezpośrednio od parametrów technicznych zakładu prefabrykacji. Przestronna infrastruktura musi pozwalać nie tylko na swobodne ułożenie elementów, ale także na ich bezpieczny obrót. Wymaga to odpowiedniego udźwigu suwnic pomostowych. Równie ważnym czynnikiem jest idealnie wypoziomowana posadzka przemysłowa, która służy jako baza referencyjna dla wszystkich pomiarów odchyłek. Skuteczna wentylacja stanowiskowa i mocne oświetlenie bezpośrednio przekładają się na fizyczny komfort pracy, kształtując ostateczną jakość kładzionych spoin.
Ostateczny sukces warunkują kompetencje ludzkie i ścisłe utrzymanie reżimu technologicznego. Doświadczeni specjaliści pracujący zgodnie z zatwierdzonymi instrukcjami technologicznymi spawania potrafią celnie kompensować niekorzystne zjawiska skurczowe. Rygorystyczne sprawdzanie zgodności z projektem na każdym pojedynczym kroku montażowym eliminuje konieczność prowadzenia trudnych napraw przestrzennych. Właściwie poprowadzona produkcja sekcyjna kończy się dostarczeniem do stoczni gotowego bloku, który wymaga jedynie precyzyjnego wpasowania w rosnący kadłub, bez potrzeby drastycznej ingerencji w jego strukturę bazową.
Kategorie artykułów
Polecane artykuły

Obrączki ślubne dla par ceniących minimalizm i prostotę
Minimalizm w biżuterii ślubnej zyskuje na popularności, a pary coraz częściej decydują się na proste, eleganckie obrączki. Atrakcyjność tego stylu dla nowoczesnych par wynika z dążenia do prostoty i funkcjonalności w codziennym życiu. Wybór minimalistycznych rozwiązań niesie ze sobą wartości takie j

Wpływ 12-metrowej belki opryskiwacza polowego na efektywność upraw – analiza korzyści
G-Tronic Tomasza Grunta oferuje belkę opryskiwacza polowego o szerokości 12 m, kluczowy element nowoczesnego rolnictwa. Precyzyjny oprysk oszczędza czas i zasoby, co ma istotne znaczenie dla współczesnych rolników. W artykule omówione zostaną korzyści płynące z zastosowania tego sprzętu w praktyce r