Artykuł sponsorowany
Modernizacja działającego zakładu: etapy automatyzacji i decyzje, które ograniczają przestoje
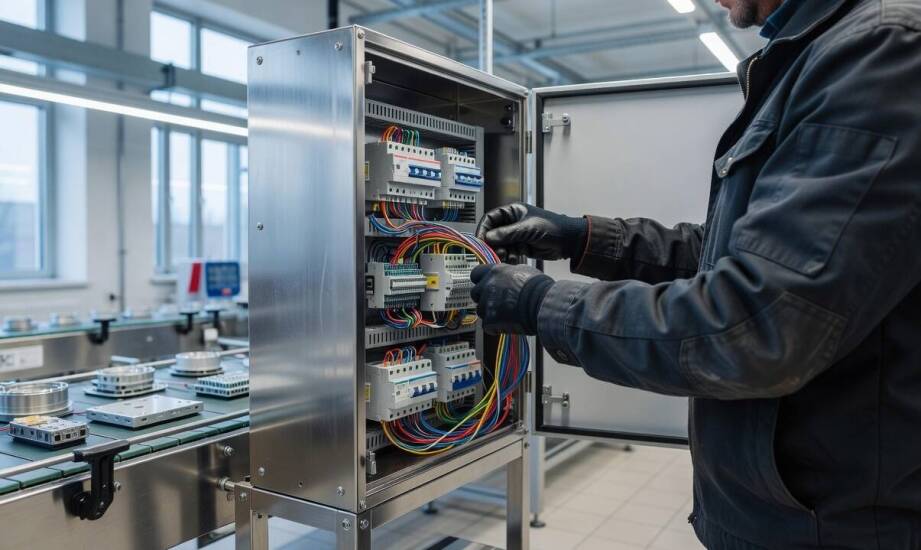
Zakład produkcyjny modernizujący linię musi utrzymać realizację bieżących zamówień, dlatego na samym początku określa ścisłe priorytety zmian. Kierownictwo analizuje wyznaczone cele biznesowe i wybiera obszary, których modyfikacja przyniesie zauważalny efekt przy minimalnym ryzyku przerw w produkcji. Zatrzymanie całego parku maszynowego na kilka tygodni wiąże się z dotkliwymi stratami finansowymi, dlatego współczesne podejście inżynieryjne opiera się na ostrożnych działaniach etapowych. Ingerencja w działający organizm wymaga precyzyjnego mapowania procesów fabrycznych, aby nowy układ zintegrował się ze starym sprzętem bez generowania dodatkowych wąskich gardeł. Ograniczenie przestojów zależy od tego, jak skrupulatnie zespół projektowy rozplanuje poszczególne zadania sprzętowe i programistyczne jeszcze przed odłączeniem pierwszego kabla.
Zbieranie danych i wybór pierwszego obszaru automatyzacji
Na starcie niezależny audyt obejmuje szczegółowy przebieg procesu produkcyjnego, identyfikację opóźnień, częstotliwość awarii oraz ręczne obejścia stosowane przez operatorów. Doświadczenia inżynierów projektujących układy automatyki w Krakowie i innych ośrodkach przemysłowych potwierdzają, że każda bezpieczna modernizacja wymaga zebrania twardych danych z hali. Specjaliści mierzą wskaźniki całkowitej efektywności wyposażenia (OEE), rejestrują rzeczywiste przyczyny mikroprzestojów i oceniają energochłonność poszczególnych etapów. Zbieranie informacji opiera się na wywiadach z załogą i działem utrzymania ruchu oraz na szczegółowych odczytach z istniejących systemów SCADA. Rzetelny pomiar pozwala precyzyjnie ustalić, w których miejscach pracownicy tracą czas na korygowanie parametrów pracy wyeksploatowanych napędów.
Audyt wyznacza obszary o największym potencjale modernizacyjnym. Najczęściej do pierwszego etapu prac wybiera się powtarzalne operacje, które pochłaniają najwięcej uwagi operatorów, generują błędy jakościowe i blokują przepustowość kolejnych stanowisk. Typowymi kandydatami do szybkiego usprawnienia są procesy związane z pakowaniem końcowym, zrobotyzowaną paletyzacją lub transportem międzyoperacyjnym. Z punktu widzenia płynności dostaw nie opłaca się obejmować zmianami całego obiektu jednocześnie ani modyfikować procesów silnie niestabilnych. Krótkie okna produkcyjne, takie jak kilkugodzinne przerwy między zmianami lub zaplanowane pauzy weekendowe, pozwalają na bezkolizyjną instalację poszczególnych modułów wykonawczych. Przedsiębiorstwo testuje nowe urządzenia na zamkniętym wycinku linii, zachowując pełną ciągłość wysyłek towaru do klientów.
Decyzje projektowe i planowanie wdrożenia z cyfrowym bliźniakiem
Decyzje techniczne na wczesnym etapie inżynieryjnym warunkują późniejszą stabilność nowej architektury sterowania oraz poziom bezpieczeństwa całego personelu. Projektanci wydzielają całkowicie niezależne obwody bezpieczeństwa maszynowego, opierając się na rygorystycznych wytycznych norm PN-EN ISO 12100 oraz PN-EN ISO 13849-1, co zapewnia bezbłędną reakcję układu w sytuacjach nagłego zagrożenia. Równolegle programiści przygotowują interfejsy komunikacyjne umożliwiające bezpieczną wymianę sygnałów między starą i nową generacją parku maszynowego. Przygotowanie stanowisk do zmian obejmuje pełną prefabrykację szaf sterowniczych z dala od obiektu docelowego oraz rzetelne wykonanie fabrycznych testów akceptacyjnych (FAT). Scenariusz integracji zawsze zawiera procedurę przywrócenia stanu początkowego, chroniącą zakład przed skutkami nieprzewidzianych kolizji sygnałowych na uruchamianej linii.
Planowanie integracji nowych elementów coraz częściej uwzględnia testowanie oprogramowania w całkowicie bezpiecznym, wirtualnym środowisku. Inżynierowie spółki ABIS wykorzystują w swoich projektach techniki wirtualnego uruchomienia, w ramach których docelowy kod sterownika PLC weryfikuje się na trójwymiarowym modelu urządzenia. Symulacja sprawdza logikę programu, wymianę zmiennych z systemem nadrzędnym oraz fizyczne zachowanie maszyny w warunkach krytycznych jeszcze przed jej montażem na hali. Wykrycie błędów programistycznych na wczesnym etapie cyfrowego bliźniaka skraca czas rzeczywistego projektowania układu i jego rozruchu nawet o 30%. Instalacja sprzętu na fizycznym obiekcie sprowadza się ostatecznie do testów SAT i kalibracji zaawansowanej optyki, co zdejmuje z linii ciężar długotrwałych poprawek programistycznych.
Gotowość zakładu do kolejnego etapu automatyzacji zależy od potwierdzenia długoterminowej stabilności wdrożonego wcześniej odcinka. Wiarygodne dane ściągane bezpośrednio z nowych urządzeń muszą udowadniać utrzymanie założonego czasu cyklu oraz wyraźny spadek liczby awaryjnych interwencji serwisowych. Niezwykle ważnym czynnikiem pozostaje także merytoryczne przeszkolenie zespołu utrzymania ruchu i operatorów przejmujących codzienną obsługę paneli operatorskich HMI. Właściwe reagowanie załogi na nowe komunikaty diagnostyczne skutecznie zabezpiecza linię przed usterkami wtórnymi. Kiedy zmodernizowany fragment fabryki funkcjonuje płynnie pod obciążeniem, władze spółki mogą zaplanować bezpieczne rozszerzenie inwestycji na kolejne gniazda produkcyjne.
Kategorie artykułów
Polecane artykuły
Obrączki ślubne dla par ceniących minimalizm i prostotę
Minimalizm w biżuterii ślubnej zyskuje na popularności, a pary coraz częściej decydują się na proste, eleganckie obrączki. Atrakcyjność tego stylu dla nowoczesnych par wynika z dążenia do prostoty i funkcjonalności w codziennym życiu. Wybór minimalistycznych rozwiązań niesie ze sobą wartości takie j
Wpływ 12-metrowej belki opryskiwacza polowego na efektywność upraw – analiza korzyści
G-Tronic Tomasza Grunta oferuje belkę opryskiwacza polowego o szerokości 12 m, kluczowy element nowoczesnego rolnictwa. Precyzyjny oprysk oszczędza czas i zasoby, co ma istotne znaczenie dla współczesnych rolników. W artykule omówione zostaną korzyści płynące z zastosowania tego sprzętu w praktyce r